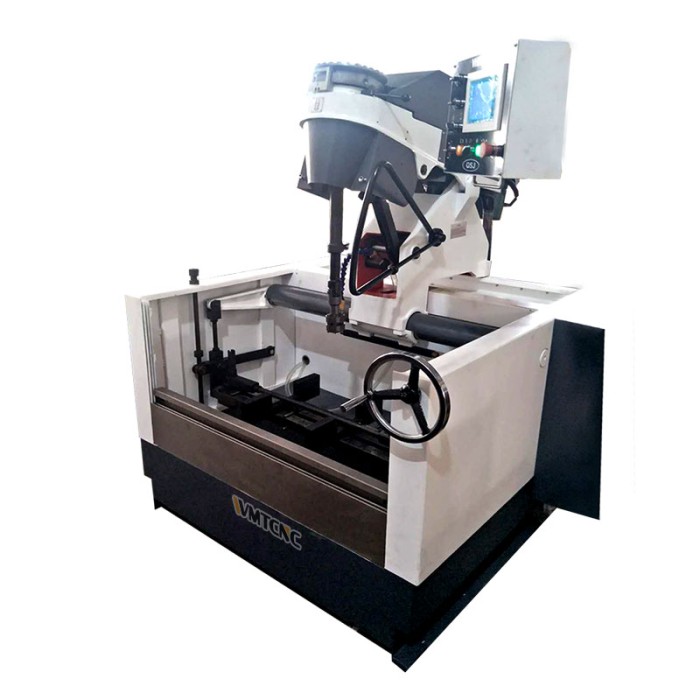
Хонинговальный станок предназначен для обработки внутренних поверхностей цилиндров. Его задача — получить заданные размеры, геометрию и текстуру поверхности, необходимые для работы цилиндропоршневой группы. Поэтому хонингование нельзя сводить к нанесению заметной перекрёстной сетки: внешний рисунок — лишь одна из характеристик результата. Разбираемся совместно с Автомеханика.org.
Оборудование выбирают под конкретные блоки, гильзы и технологические требования. Главный ориентир — совместимость станка, инструмента и детали. Помимо диапазона диаметров, проверяют рабочие перемещения, габариты блока, способ закрепления, систему подачи жидкости и возможности контроля.
Как работает хонинговальный станок
Внутри цилиндра находится хонинговальная головка с абразивными брусками. Инструмент вращается и одновременно совершает возвратно-поступательное движение. Бруски прижимаются к обрабатываемой поверхности и снимают материал, а сочетание движений формирует пересекающиеся риски.
Процесс решает несколько связанных задач:
- Доведение отверстия до требуемого размера.
- Получение заданной геометрии.
- Формирование функциональной текстуры поверхности.
Перекрёстный рисунок участвует в удержании смазки. Однако наличие сетки само по себе не доказывает, что диаметр, форма цилиндра и характеристики поверхности соответствуют требованиям.
Чем хонингование отличается от расточки
Расточка и хонингование — разные операции, которые могут последовательно применяться при восстановлении цилиндров. Расточка выполняется режущим инструментом, а хонингование — абразивными элементами. В ремонтном процессе хонингование часто используют после предварительной обработки для получения окончательной геометрии и поверхности.
Критерий Расточка Хонингование Рабочий инструмент Резец. Абразивные бруски. Основная роль Обработка отверстия по принятой технологии. Получение требуемой геометрии и текстуры. Место в процессе Может предшествовать финишной обработке. Часто применяется как завершающая операция.
Последовательность определяют по результатам дефектовки и требованиям к конкретной детали. Нельзя автоматически назначать одинаковый маршрут каждому блоку. При этом хонингование не всегда означает снятие исключительно минимального слоя: возможности съёма зависят от оборудования, инструмента и выбранного процесса.
Хонинговальная сетка и платохонингование
Угол пересечения рисок связан с соотношением вращательного и возвратно-поступательного движения инструмента. Поэтому рисунок поверхности — результат настроенного процесса, а не произвольный след обработки.
При платохонинговании формируют поверхность с опорными участками и сохраняемыми углублениями. Задача состоит не в максимальном сглаживании, а в получении функциональной структуры с определёнными характеристиками.
Отсюда следуют два важных ограничения:
- Нельзя назначить один универсальный рисунок для всех двигателей.
- Нельзя подтвердить качество обработки только фотографией цилиндра.
Требования к поверхности должны быть связаны с конкретным применением, а оценка — с измерениями, а не только с визуальным впечатлением.
Стационарный станок или переносной инструмент
Для хонингования применяют как стационарное оборудование, так и переносные решения. Их нельзя сравнивать только по принципу «профессиональное или любительское»: существуют специализированные переносные хоны для тяжёлых работ и обработки на месте. Например, Sunnen предлагает инструмент ANR для таких задач.
При выборе нужно сопоставить возможности решения с планируемым процессом:
- Какие детали предстоит обрабатывать.
- Как будет установлен инструмент или блок.
- Какие движения и настройки доступны.
- Как обеспечивается контроль результата.
У стационарных станков также различается степень автоматизации. Например, документация COMEC LEV300 предусматривает ручной и автоматический режимы работы. Поэтому важно выяснить не только наличие автоматического цикла, но и то, какие действия остаются за оператором.
Основные параметры выбора хонинговального станка
Диапазон диаметров
Это первый, но не единственный критерий. Паспортный диапазон станка необходимо сопоставить с диапазоном конкретной хонинговальной головки.
Широкие возможности оборудования не означают, что одна головка из стандартной поставки перекрывает их целиком. В документации COMEC LEV300 общий диапазон и возможности комплектного инструмента указаны отдельно.
Перед покупкой следует уточнить:
- Какие головки нужны для планируемых диаметров.
- Что входит в стандартную комплектацию.
- Какой инструмент потребуется дополнительно.
- Какие бруски доступны для выбранных задач.
Рабочий ход и пространство для обработки
Длины цилиндра недостаточно для подбора по одному числу. Нужно проверить ход инструмента, расстояние между рабочими узлами и возможность установки детали в требуемом положении.
В спецификациях COMEC отдельно указаны ход шпинделя, расстояние от стола до головки и продольное перемещение. Эти характеристики описывают разные ограничения и не заменяют друг друга.
Габариты блока и продольное перемещение
Станок должен не только обрабатывать нужный диаметр, но и вмещать блок. Для длинных деталей особенно важны рабочая зона и возможность перемещения головки между цилиндрами.
Например, LEV300 и LEV300-L имеют одинаковый заявленный диапазон диаметров, но удлинённая модель рассчитана на более длинные блоки. Именно поэтому подбор только по диаметру может привести к ошибке.
Режимы движения и управление
Следует проверить, какие параметры вращения и возвратно-поступательного движения доступны оператору и как выполняется рабочий цикл. Эти движения связаны с формированием текстуры поверхности, поэтому удобство их настройки имеет технологическое значение.
Наличие автоматического режима нужно рассматривать вместе с функциональностью системы управления, а не как самостоятельное подтверждение качества.
Хонинговальные головки и абразивные бруски
Станок обеспечивает движения, но материал снимает абразивный инструмент. Поэтому выбор головок и брусков — часть разработки процесса, а не второстепенная покупка.
Комплектацию согласовывают с учётом:
- Диаметров отверстий.
- Материала обрабатываемой поверхности.
- Исходного состояния детали.
- Этапа обработки.
- Требований к готовой поверхности.
Универсальная рекомендация по зернистости без этих данных мало полезна. Инструмент должен соответствовать задаче, а при изменении номенклатуры может потребоваться другая комплектация. Разницу между общими возможностями станка и диапазоном установленного хона необходимо учитывать ещё до заказа.
Система подачи жидкости и фильтрация
При сравнении оборудования важно проверить не только наличие насоса, но и устройство всей системы:
- Подачу жидкости в зону обработки.
- Сбор и очистку.
- Доступ для обслуживания.
- Применяемые фильтры и расходные материалы.
Например, в документации COMEC LEV300 предусмотрена система подачи жидкости с магнитной фильтрацией. Состав оснащения следует подтверждать для конкретного исполнения, а не переносить автоматически на любую поставку модели.
Эта часть оборудования также требует места, обслуживания и эксплуатационных затрат, поэтому её нужно учитывать в общей комплектации участка.
Как контролировать результат хонингования
Поскольку процесс должен обеспечивать размеры, геометрию и характеристики поверхности, контроль нельзя ограничивать одним измерением диаметра или осмотром сетки.
До обработки
Необходимо определить исходное состояние цилиндров, допустимость ремонта и конечные требования. Без этого невозможно обоснованно выбрать маршрут обработки.
В процессе и после обработки
Проверяют:
- Размеры отверстий.
- Геометрию по принятой методике.
- Соответствие поверхности заданным требованиям.
Измерительные средства должны позволять подтвердить именно те характеристики, ради которых выполняется хонингование. Поэтому их подбирают вместе с технологией, а не после покупки станка.
COMEC LEV300 и LEV300-L: пример выбора по номенклатуре
Обе модели предназначены для хонингования цилиндров. Их сравнение показывает, почему одинаковый диапазон диаметров ещё не означает одинаковые возможности работы с блоками.
Критерий COMEC LEV300 COMEC LEV300-L Заявленный диапазон диаметров 25–500 мм. 25–500 мм. Исполнение Базовое. Удлинённое. Что особенно важно проверить Размещение типовых деталей. Размещение длинных блоков.
Диапазон 25–500 мм относится к заявленным возможностям оборудования и должен сопоставляться с выбранной головкой. Стандартная комплектация не обязательно обеспечивает обработку всего диапазона.
Перед заказом следует подтвердить актуальные перемещения, рабочие габариты и состав поставки по согласованной спецификации. Не стоит объединять характеристики из карточки товара и разных редакций каталога без проверки.
Как подобрать станок под задачи мастерской
Практичный порядок — идти от деталей к оборудованию:
- Составить перечень типовых блоков и гильз.
- Зафиксировать диаметры, длину цилиндров и габариты деталей.
- Определить материалы и допустимые способы восстановления.
- Согласовать требования к готовым цилиндрам.
- Подобрать станок, головки, бруски и закрепление.
- Проверить систему подачи жидкости и средства контроля.
- Уточнить обучение, обслуживание и доступность расходников.
- Сопоставить полные затраты с реальной загрузкой.
Различие между LEV300 и LEV300-L иллюстрирует этот подход: выбор исполнения зависит не только от диаметра цилиндров, но и от размеров обслуживаемых блоков.
Частые ошибки при покупке
- Выбирать оборудование только по максимальному диаметру.
- Принимать диапазон станка за диапазон комплектной головки.
- Не проверять рабочий ход и габариты детали.
- Не согласовывать способ установки блока.
- Считать видимую сетку достаточным подтверждением качества.
- Забывать об измерениях, жидкости и расходниках.
- Не уточнять состав поставки.
- Смешивать характеристики разных исполнений.
Особенно важно разграничивать возможности станка и установленного инструмента: это различие прямо отражается в документации оборудования.
Ответы на частые вопросы
Можно ли заменить хонингование расточкой?
Не следует считать эти операции взаимозаменяемыми. Они используют разные инструменты и могут выполнять разные задачи в одном процессе. Нужную последовательность определяют по требованиям к детали.
Всегда ли нужна расточка перед хонингованием?
Нет универсального маршрута для всех цилиндров. Хонингование применяют после различных предварительных операций; выбор зависит от исходного состояния и задачи обработки.
Можно ли оценить качество по рисунку сетки?
Только частично. Рисунок не подтверждает размер, геометрию и все характеристики поверхности — для этого нужен соответствующий контроль.
Что подготовить для подбора оборудования?
Перечень деталей, диаметры и длину цилиндров, габариты блоков и требования к обработке. Эти данные позволяют проверить рабочую зону и подобрать инструмент, а не ориентироваться только на название модели.
Итог
Хонинговальный станок выбирают под конкретные детали и требования к результату. Вместе с диапазоном диаметров проверяют рабочие перемещения, габариты, инструмент и комплектацию. Затем согласуют контроль, обслуживание и расходные материалы.
Начните с перечня блоков и планируемых операций. Такая подготовка поможет отличить действительно подходящий станок от модели, которая формально соответствует диаметрам, но не подходит по рабочей зоне или инструменту.