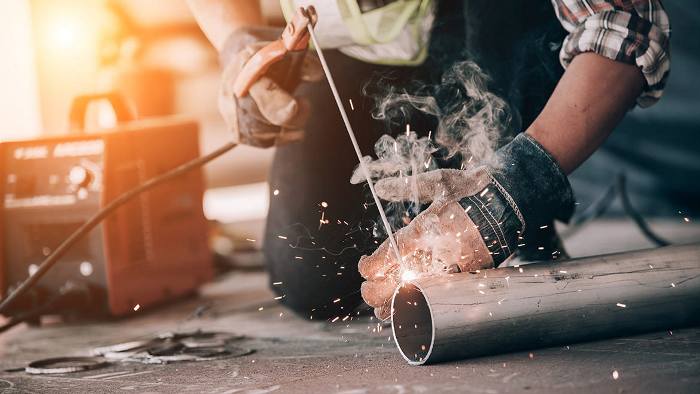
Сварочная горелка – это рабочий инструмент, через который подаются энергия и расходные материалы в зону соединения металла. От конструкции горелки зависит стабильность дуги, удобство работы, качество шва и скорость выполнения операций.
Горелку выбирают не «по картинке», а по технологии сварки, режимам тока, толщине заготовок и условиям эксплуатации. Правильно подобранная модель снижает утомляемость, уменьшает расход комплектующих и помогает избежать типичных дефектов шва.
Понятие и назначение сварочной горелки
В разных процессах под словом «горелка» понимают узел, который формирует и направляет тепловое воздействие на металл, а также обеспечивает подачу защитного газа, присадочного материала или электродной проволоки. В зависимости от метода, горелка может быть как ручной (основной сценарий), так и установленной на механизмах подачи, позиционерах или роботизированных комплексах.
К ключевым функциям горелки относят: подачу тока/тепла, защиту сварочной ванны (газом или флюсом), подачу присадки и удобное управление процессом (кнопка, курок, регулировки).
Как выбрать сварочную горелку: практические критерии
Выбор начинается с понимания технологии и режима работы. Далее оценивают совместимость с аппаратом и доступность расходников, потому что именно расходные элементы определяют реальную стоимость эксплуатации.
- Процесс сварки: MIG/MAG, TIG, газовая сварка/пайка, плазма – тип горелки должен соответствовать методу и источнику.
- Ток и режимы: выбирайте горелку с запасом по максимальному току и по ПВ (продолжительность включения), чтобы избежать перегрева.
- Тип охлаждения: воздушное – для периодических работ; водяное – если планируются длительные циклы и высокие токи.
- Длина шланг-пакета: чем длиннее, тем важнее качество лайнера и стабильность подачи; чрезмерная длина ухудшает управляемость и может увеличить трение проволоки.
- Эргономика: вес, форма рукоятки, угол и гибкость шейки, расположение кнопки – это напрямую влияет на точность и усталость.
- Совместимость и подключение: проверьте тип разъема, стандарт расходников и возможность быстро заменить шланг-пакет/шейку.
- Доступность расходников: сопла, наконечники, диффузоры, цанги, керамика должны быть легко доступны; иначе простои неизбежны.
- Условия работы: тесные места, высота, монтаж, ветер (для газовой защиты), пыль и металлошлак – под это подбирают сопло, шейку и защиту расходников.
Если планируется комплексное обновление оснастки, удобно сразу купить сварочное оборудование на https://pulsonic-rus.ru/ и подобрать горелку вместе с расходниками, кабелями, редукторами и средствами защиты, чтобы все компоненты были совместимы по подключению и режимам.
Краткая памятка по типовым ошибкам
- Выбор «впритык» по току: приводит к перегреву и ускоренному износу наконечников, сопел, изоляции.
- Игнорирование ПВ: горелка может «держать» ток, но не выдерживать длительность работы без пауз.
- Неподходящие расходники: ухудшают газовую защиту, провоцируют пористость и нестабильную дугу.
- Слишком длинный или изношенный лайнер: вызывает рывки проволоки и нестабильную подачу в MIG/MAG.
- Неправильная сборка TIG-оснастки: ухудшает продувку и повышает риск окисления и потемнений шва.
Грамотно выбранная сварочная горелка – это баланс между мощностью, охлаждением, эргономикой и доступностью расходников. Чем точнее она соответствует задачам и режимам, тем стабильнее дуга, чище шов и ниже затраты на обслуживание.
Итоги: как устроена сварочная горелка и что отвечает за газ, ток и проволоку
При выборе горелки важно понимать, какие детали отвечают за каждую «линию» подачи (газ, ток, проволока) и где возникают типовые потери и перегрев. Тогда подбор по току, типу охлаждения и расходникам становится осознанным, а диагностика проблем – быстрой.
Ключевые узлы и их роль
- Подача защитного газа: газовый канал в рукаве и корпусе, газовый диффузор (или газораспределитель) и сопло, которое формирует равномерный поток вокруг дуги.
- Подвод сварочного тока: токоведущая цепь от силового кабеля через контактные соединения к токосъёмному наконечнику; именно наконечник передаёт ток на проволоку и должен соответствовать её диаметру.
- Подача проволоки (для MIG/MAG): лайнер (направляющий канал внутри рукава), входной направляющий элемент, и выход через токосъёмный наконечник; по этой траектории проволока должна идти без лишнего трения и заеданий.
- Охлаждение: при воздушном – тепло отводится корпусом и потоком газа/воздуха; при водяном – отдельные каналы подачи/обратки охлаждающей жидкости защищают горелку и расходники от перегрева.
- Управление: кнопка/курок и сигнальные провода запускают подачу газа, подачу проволоки и включение тока; надёжность контактов влияет на стабильность процесса.